Pourquoi la maintenance est-elle essentielle pour votre machine à blocs de ciment
Opérer une usine de blocs de béton implique une compaction continue à haute pression, des cycles de vibration intenses et des matériaux bruts abrasifs. Sans une stratégie de maintenance structurée, une usure lourde peut rapidement détériorer les composants critiques, entraînant une défaillance opérationnelle et une diminution de la qualité du produit.
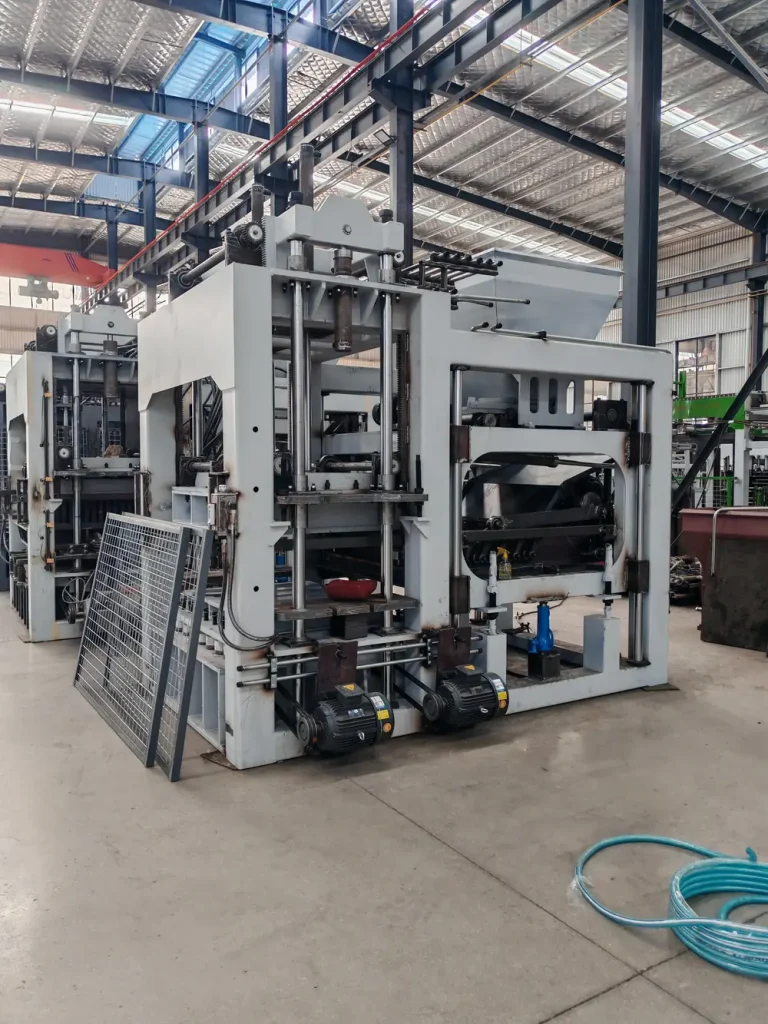
Maximiser la durée de vie de l'équipement et le ROI
Une commerciale machine à blocs de ciment représente un investissement en capital substantiel. Mettre en œuvre une maintenance préventive rigoureuse protège directement votre résultat net :
- Protège les structures lourdes: Réduit la fatigue métallique sur le cadre principal de la machine, les guides et les mécanismes de levage du moule.
- Prolonge la durabilité des sous-systèmes: Prévient les défaillances prématurées des vérins hydrauliques haute pression, des soupapes proportionnelles et des tables de vibration synchronisées.
- Réduit le coût total de possession (TCO): Un entretien proactif retarde significativement le besoin de révisions majeures ou de remplacement anticipé de l'équipement, maximisant le retour sur investissement global.
Prévenir les temps d'arrêt coûteux et les réparations
Des arrêts de ligne non planifiés perturbent les plannings de livraison, gâchent des lots mixtes de béton et entraînent des coûts de main-d'œuvre au chômage technique.
- Détection précoce des pannes: La surveillance routinière détecte les problèmes mineurs—comme des micro-fuites dans les raccords hydrauliques ou des boulons de vibration desserrés—avant qu'ils ne dégénèrent en défaillances mécaniques catastrophiques.
- Cycles de production prévisibles: La maintenance planifiée permet aux responsables d'usine de programmer les remplacements de composants pendant les périodes creuses plutôt que de subir des arrêts d'urgence pendant les heures de production de pointe.
- Moins de coûts de réparation: Le remplacement des plaques d'usure, des joints et des filtres selon le programme est nettement moins cher que la reconstruction de pompes hydrauliques endommagées ou le remplacement de cadres de moules fissurés.
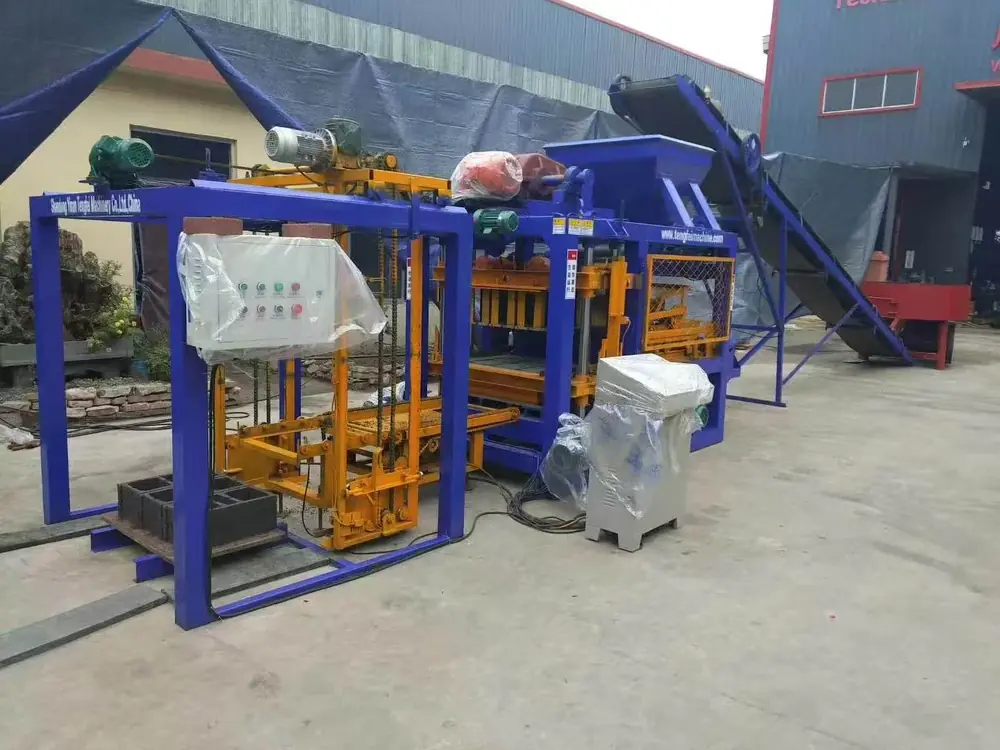
Assurer une qualité constante des blocs de béton
L'état mécanique de votre équipement de production détermine directement l'intégrité physique de chaque bloc, pavé ou bordure produit.
- Précision dimensionnelle: Des moules bien entretenus et des pieds guides calibrés préviennent une compaction inégale et des variations dimensionnelles.
- Résistance à l'appui optimisée: Des vibrocompressions jumelées propres et synchronisées et une pression hydraulique stable assurent une densité de béton uniforme et une capacité de charge maximale.
- Finition de surface sans défaut- L'élimination des accumulations de béton et des désalignements mécaniques empêche l'écaillement des arêtes, les microfissures et les défauts de surface dans chaque lot fini.
Conseils d'entretien mécanique core
Les mécanismes lourds forment la colonne vertébrale de votre ligne de production. Maintenir ces composants mécaniques essentiels en parfait état protège directement votre machine à blocs de ciment contre l'usure prématurée et la fatigue structurelle.
1. Mettre en œuvre un nettoyage de routine et l'élimination des débris
Ne permettez jamais à du béton humide ou semi-sec de rester sur les pièces mobiles pendant la nuit. Une routine de nettoyage strictement quotidienne prévient l'accumulation de béton, les frottements abrasifs et les blocages mécaniques.
- Tiroir d'alimentation et cuve: Grattez les boues de béton résiduelles après chaque quart de production.
- Table de vibration et cadre: Éliminez les agrégats lâches et les fines durcies afin de maintenir des surfaces de contact propres.
- Galeries et piliers guides: Essuyez les arbres de guidage linéaires pour empêcher la poussière de ciment de rayer les surfaces en acier dur.
2. Maintenir un programme de lubrification rigoureux
Constamment Gestion de la lubrification réduit les frottements, dissipe la chaleur et protège les composants lourds de poussière de ciment abrasive.
- Piliers et paliers de guidage linéaire : Appliquer de la graisse industrielle de haute qualité quotidiennement pour assurer des cycles de levage de mouleFluides.
- essieux synchroniseurs et liaisons : Graissez tous les points de pivot et bras mécaniques chaque semaine pour prévenir toute traînée mécanique inégale.
- Moyens d’entraînement de vibration : Utilisez une graisse spécifiée haute température et à pression extrême selon les heures opérationnelles prévues.
3. Inspecter et serrer régulièrement les boulons et les fixations
La force dynamique intense générée lors du moulage de blocs desserre naturellement les fixations filetées avec le temps. Effectuez des vérifications de couple de routine pour maintenir le cadre structurel rigide.
- Inspecter et retendre quotidiennement les boulons de serrage du moule et les fixations de la tête de tamper.
- Vérifier les boulons d’ancrage de la table d’amortissement et les plaques de fixation du moteur chaque semaine.
- Traiter rapidement les fixations desserrées permet d’éviter des problèmes de machine à blocs de ciment qui provoquent des fissures du cadre结构/squelette et une densité de blocs inégale.
4. Surveiller et calibrer le système de vibration
Notre système de vibration centrale haute fréquence délivre la compaction nécessaire pour les produits en béton haute résistance. Le maintenir synchronisé garantit une densité uniforme du produit à chaque cycle.
- Tension de la courroie : Vérifiez régulièrement les courroies d'entraînement du moteur pour éviter le patinage et la perte de puissance.
- Synchronisation de l’arbre : Vérifiez que les vibrateurs excentriques à double arbre fonctionnent en phase précise pour maintenir une vibration strictement verticale.
- Tampons d’amortisseur : Inspectez les amortisseurs en caoutchouc lourds pour détecter des signes de durcissement, de fissuration ou de compression inégale.
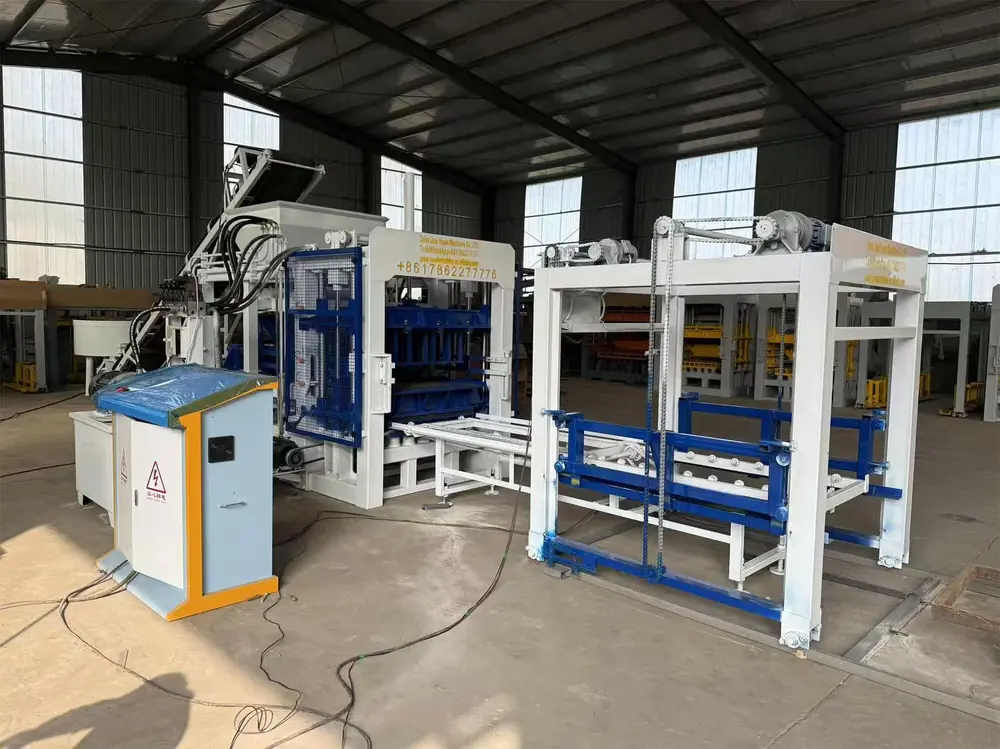
Conseils d’entretien des systèmes hydrauliques et électriques
Entretenir les unités hydrauliques et électriques de votre machine à blocs de ciment protège sa puissance de compaction, la vitesse du cycle et la précision automatisée.
5. Vérifier et remplacer l’huile hydraulique et les filtres
Le fluide hydraulique est le sang vital de votre système de moulage. Une huile contaminée ou dégradée réduit directement la pression de compaction, entraînant des blocs à faible densité et une usure accélérée des vannes.
- Vérifier les niveaux de fluide quotidiennement: Vérifier le voyant d’huile avant le début de chaque poste. Des niveaux de fluide bas provoquent la cavitation de la pompe et une surchauffe rapide.
- Surveiller la température de l’huile: Assurez-vous que votre système de refroidissement maintienne la température de fonctionnement stable. Une chaleur excessive dilue l’huile et dégrade sa lubrification.
- Remplacer les filtres selon le planning: Nettoyer ou remplacer les filtres d’aspiration et de retour toutes les 500 à 1 000 heures de fonctionnement pour empêcher les particules métalliques de circuler dans les soupapes proportionnelles.
- Rincer et refaire le plein: Vidanger et remplacer le fluide hydraulique dès que vous détectez une décoloration, des bulles ou une odeur de brûlé.
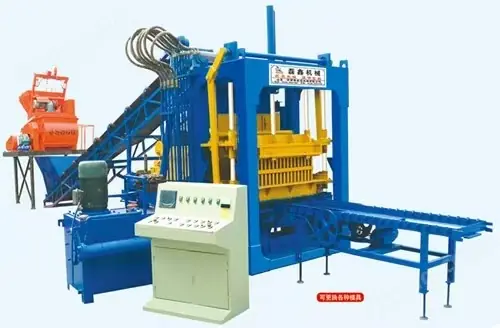
6. Inspecter les flexibles hydrauliques, les joints et les soupapes pour fuites
Les cycles de moulage à haute pression exercent une contrainte constante sur les flexibles, les raccords et les joints de cylinder. Traiter immédiatement les petites fuites évite une perte de pression soudaine et un gaspillage coûteux de fluide hydraulique.
- Inspect Hoses for Wear: Vérifier l’usure des tuyaux.
- Check for surface cracks, bulging, or friction wear where hoses rub against the machine frame.: Vérifier les fissures de surface, les renflements ou l’usure par frottement là où les tuyaux frottent contre le cadre de la machine.
- Tighten Loose Fittings: Le tremblement peut desserrer les raccords hydrauliques au fil du temps. Vérifier les raccords haute pression lors de l’entretien hebdomadaire.
- Replace Worn Cylinder Seals: Si vous remarquez une fuite de fluide le long des tiges du cylindre principal ou une perte lente de la pression de serrage, remplacer les joints internes immédiatement. machine à blocs en béton Check Proportional Valves.
: Veiller à ce que les vannes directionnelles et de pression soient à l’abri de poussière et de débris externes pour éviter que les bagues ne collent. Investir dans une configuration correctement configurée
with robust hydraulic cooling and quality valves makes ongoing maintenance significantly easier.
- 7. Calibrate Electrical Controls and PLC SystemsLe tableau de commande électrique et le système PLC coordonnent l’ensemble de l’alimentation, des vibrations et du démoulage. La poussière de ciment et les vibrations de l’installation sont les principales menaces pour la fiabilité électrique.
- De-Dust the PLC Cabinet: Inspect terminal strips and contactor screws monthly. Heavy vibration can loosen electrical connections, leading to intermittent signal faults or component failure.
- Clean Proximity and Optical Sensors: Wipe down all limit switches, proximity sensors, and photo eyes daily. Dust buildup on sensor heads leads to false cycle triggers and misaligned mold positioning.
- Verify Touch-Screen Calibration: Test HMI touch responsiveness and check the system’s fault-log history to address recurring operational warnings before they stop production. Setting up reliable control systems is standard practice across modern machine de fabrication de blocs creux setups to ensure smooth, uninterrupted automation.
Mold Care and Wear Parts Replacement Tips
Molds and wear parts endure intense friction, high-tonnage hydraulic compression, and core table vibration during every production cycle. Protecting these tooling elements directly preserves the finished dimensional accuracy of your pavers, hollow blocks, and solid bricks while preventing premature frame fatigue.
8. Clean, Align, and Protect Block Machine Molds
Consistent tooling upkeep ensures precise block geometry and prevents expensive mechanical binding:
- Post-Shift Residual Stripping: Wash and scrape cured concrete from the mold cavities, tamper heads, and core assemblies immediately after production stops. Hardened buildup creates uneven pressure distribution during the next cycle.
- Tamper Head Clearance Audits: Measure the gap between the tamper shoes and cavity walls regularly. Proper alignment prevents metal-on-metal scraping and avoids chipping the mold frame edges during compaction.
- Prévention de la corrosion : Lors de l’échange de moules ou de leur stockage entre les séries de production, Badigeonnez les cavités et les broches d’efficacité d’huile anti-rouille protectrice afin d’éliminer l’oxydation atmosphérique et la piqûre de surface.
9. Surveiller et remplacer en temps utile les composants à fort usure
Un fonctionnement continu en usage intensif finira inévitablement par user les surfaces de contact. Des plannings d’inspection réguliers vous aident à détecter l’usure avant qu’elle n’affecte les composants structurels :
| Composant à forte usure | zone d’inspection clé | Action recommandée |
|---|---|---|
| Plaques d’usure du moule | Épaisseur de surface et marques d’emprunte | Remplacer lorsque la tolérance de la paroi de cavité dépasse les limites opérationnelles. |
| Piliers guide & butées | Jeu radial et rayures sur les arbres | Nettoyer, graisser et remplacer les douilles en cas de jeu latéral. |
| Racl es de tiroir d’alimentation | Finesse et usure de la arête de la lame | Ajuster la hauteur du gratteur ou remplacer les lames usées pour assurer une alimentation propre des palettes. |
| Palier du vibrateur | Température de fonctionnement et profil sonor | Regraisser selon le planning; changer les paliers au premier signe de surchauffe. |
10. Utiliser des pièces détachées OEM authentiques pour la fiabilité
Des pièces de rechange de qualité inférieure, tierces, manquent souvent de la métallurgie précise et du traitement thermique requis pour les lignes de production exigeantes. Que ce soit pour une unité hydraulique standard ou une haute capacité automatique, utilisez toujours des composants authentiques, usinés en usine :
- outillage de moule traitée thermiquement : Les moules authentiques utilisent un acier carburé spécialisé et des plaques d usure durcies conçues pour résister à des vibrations à haute fréquence sans microfissures.
- Tolérances dimensionnelles exactes : Les bagues guides OEM, les joints hydrauliques et les composants d'alimentation correspondent aux tolérances d'usine, éliminant le transfert de vibration irrégulier et l'usure mécanique prématurée.
- Économies opérationnelles à long terme : Les composants authentiques s adaptent parfaitement à votre ensemble existant, minimisant les réglages de maintenance, réduisant les arrêts non planifiés et maximisant le retour sur investissement.
Bonnes pratiques opérationnelles pour prolonger la durée de vie des machines
Maintenir une haute disponibilité des équipements nécessite de combiner l'entretien mécanique avec des habitudes opérationnelles disciplinées sur le site de production. La manière dont votre équipe gère les cycles quotidiens influence directement l’usure des composants et la longévité globale de la machine.
Former les opérateurs sur les procédures opérationnelles standard
Des opérateurs bien formés constituent votre première ligne de défense contre une défaillance prématurée de la machine. Nous veillons à ce que toutes les équipes d’exploitation comprennent les paramètres standards avant de lancer les cycles de production.
- Opération du panneau de contrôle : Exécutez l’interface tactile du PLC dans les limites des paramètres de pression et de temps de cycle sans contourner les dispositifs de sécurité du système.
- Surveillance des cycles : Formez les opérateurs à inspecter visuellement l’amplitude du tiroir d’alimentation, les piliers guides du moule et le mouvement du chargeur de palettes à chaque cycle automatisé.
- Réaction immédiate aux pannes : Instruisez le personnel à arrêter immédiatement la machine lorsqu’apparaissent des Alarmes inhabituelles, une chute de pression hydraulique ou des bruits vibratoires anormaux.
Optimiser la qualité des matières premières et les taux de mélange
Un classement inégal des agrégats accélère l’usure abrasive des boîtes de moules, des têtes de tamping et des tiroirs d’alimentation. Appliquer des normes strictes sur les matières premières protège les assemblages mécaniques clés.
- Contrôle du tamisage des agrégats : Filtrez le sable, le gravier et la pierre concassée pour éliminer les roches trop grandes et les débris métalliques étrangers qui bloquent les mécanismes d’alimentation.
- Humidité et cohérence du mélange : Maintenir des rapports eau/ciment exacts. Des mélanges trop humides entraînent une adhérence du béton sur les parois du moule, tandis que des mélanges trop secs provoquent une usure par frottement sévère sur les têtes de tampes.
- Adhérence à la formule : Examiner notre guide des matières premières pour la fabrication de briques en ciment pour équilibrer les conceptions de mélange qui offrent une densité élevée des blocs tout en minimisant l’usure abrasive du moule.
Respectez les bons procédés de stockage et d’arrêt de la machine
Les protocoles de fin de poste empêchent le durcissement du béton à l’intérieur des assemblages critiques en mouvement et protègent les systèmes hydrauliques et électriques lors des périodes d’inactivité.
- Vider le système de livraison : Déchargez toute la boue de béton du godet, de la boîte d’alimentation et du système de mélange avant l’arrêt.
- Dépressurisation du système hydraulique : Abaissez le cadre du moule et la tête de tampage sur des blocs de repos, puis relâchez la pression des lignes hydrauliques pour réduire le stress sur les joints et les valves.
- Isolation électrique : Coupez l'alimentation du disjoncteur principal, verrouillez l'armoire de commande électrique pour empêcher l'entrée de poussière de ciment en suspension, et appliquez une protection anticorrosion sur les piliers guides exposés lors des arrêts prolongés.
Plan de maintenance recommandé pour les machines de fabrication de blocs
Un calendrier structuré de maintenance préventive protège votre investissement et assure que votre machine à blocs de ciment fonctionne régulièrement à son débit maximal. S'en tenir à un calendrier d'inspection clair élimine les conjectures pour vos opérateurs d'usine et maintient les arrêts inattendus au minimum absolu.
Liste de contrôle de maintenance quotidienne et en fin de poste
L'exécution d'une routine de nettoyage quotidienne et d'une vérification opérationnelle de base à la fin de chaque poste de production préserve les tolérances de la machine et évite l'accumulation de matériau :
- Nettoyage du résidu de béton: Grattez et lavez le seau d'alimentation, le tiroir d'alimentation, le cadre du moule et la table de vibration pour éliminer la croûte de béton avant qu'elle ne durcisse.
- Lubrification du pilier guide: Essuyez et appliquez une couche propre de graisse industrielle lourde sur tous les piliers guide linéaires et les paliers à glissement.
- Vérification du fluide hydraulique: Vérifiez que le niveau du réservoir d'huile hydraulique se situe dans la plage de fonctionnement normale et confirmez que les températures de fonctionnement restent dans les limites standard.
- Vérification des capteurs et de la sécurité: Inspectez les capteurs optiques, les interrupteurs de fin de course et les interrupteurs d'arrêt d'urgence pour vous assurer qu'ils sont exempts de poussière de granulat et qu'ils répondent correctement.
Inspecteurs mécaniques et électriques hebdomadaires
Les objectifs d'entretien hebdomadaire ciblent la rigidité structurelle, la gestion de la lubrification et la fiabilité du système électrique pour contrer les effets des vibrations continues importantes :
- Audit du couple de serrage des éléments de fixation: Vérifier et resserrer les boulons sur la base de la table de vibration, les assemblages de serrage des moules et les montages de la pompe hydraulique.
- Révision des conduites et joints hydrauliques: Inspecter tous les tuyaux flexibles haute pression, les blocs de vannes directionnelles et les joints de cylindre pour microfissures, usure localisée ou fuites mineures de fluide.
- Dépoussiérage du coffret PLC: Ouvrir l’enceinte électrique principale, souffler la poussière de ciment fine avec de l’air comprimé sec et vérifier que tous les blocs de bornes et les connexions restent solidement en place.
- Graissage des arbres et des roulements: Lubrifier les roulements des arbres synchrones, les roulements du moteur de vibration, les rails d’alimentation des palettes et les rouleaux du convoyeur.
Approvisionnement en matériel lourd via un certify de machines à blocs automatiques facilite la standardisation de ces routines d’inspection avec des manuels de service spécifiques au modèle et un soutien assuré par l’usine.
Routines de révision mensuelles et périodiques
Les plannings d’entretien mensuels et trimestriels assurent une protection des composants au niveau profond et maintiennent une grande précision dimensional sur tous les blocs produits :
| Composant système | Action mensuelle / périodique | Cible de service |
|---|---|---|
| Système hydraulique | Inspecter la clarté de l'huile; nettoyer ou remplacer les éléments de filtre d'admission et de retour. | Remplacer les filtres toutes les 500–1 000 heures de fonctionnement pour protéger les soupapes proportionnelles. |
| Moulages et capuchons d’usure | Mesurer les jeux de la tête de dérive et l'épaisseur des parois du cavité. | Remplacer les plaques d’usure usées avant que les tolérances du moule ne dépassent 1,5 mm. |
| Mécanisme de vibration | Tester la synchronisation des phases du moteur et la tension de la courroie. | Ré-aligner les poids excentriques à double arbre pour maintenir une consolidation verticale équilibrée. |
| Convoyeurs et empileurs | Vérifier l'alignement horizontal de la piste et la tension de la chaîne sur les lignes de transfert de blocs. | Réaligner les rails déformés pour éliminer les blocages de palettes et les contraintes mécaniques. |
Signes d’alerte indiquant que votre machine à blocs en ciment nécessite une réparation immédiate
Même avec un entretien régulier, la production continue lourde use rapidement les équipements de fabrication de béton. Détecter tôt les petites défaillances mécaniques évite des pannes catastrophiques de l’usine, protège la qualité du produit et préserve votre investissement.
Vibrations inhabituelles et bruit mécanique
Un changement soudain dans l’acoustique de la machine ou les motifs de vibration est souvent le premier indicateur d’un dysfonctionnement mécanique. Si vous remarquez des bruits irréguliers lors du compactage, arrêtez le cycle et vérifiez ce qui suit :
- Bruissements ou couinements : Indique des roulements secs ou défaillants à l’intérieur de la table de vibration synchronisée ou des moteurs électriques principaux.
- Bruits irréguliers ou rythmiques : Signale des courroies d’entraînement usées, des contrepoids excentriques desserrés ou un synchroniseur de vibration à axe jumeau mal aligné.
- Secousses excessives du cadre : Indique des boulons d’ancrage de fondation desserrés, des isolateurs de vibration usés, ou des douilles du guidage endommagées.
Chutes de pression hydraulique et fuites de fluide
Le système hydraulique entraîne le serrage des moules, l’alimentation en matière et la compression des blocs. Les problèmes de pression ralentissent directement les temps de cycle et conduisent à une densité de compactage inférieure à la normale.
- Actionnement lent du cylindre : Si la tête de tampion ou le tiroir d’alimentation se déplacent lentement, inspectez les niveaux d’huile hydraulique, les électrovalves directionnelles proportionnelles et les filtres d’aspiration pour obstruction.
- Fuite de fluide visible : Vérifiez les tuyaux haute pression, les blocs collecteurs et les joints de cylindre à la recherche de micro-fissures, de raccords desserrés ou de détérioration des joints.
- Température de fonctionnement élevée de l'huile : Le fluide surchauffé indique une pompe surdimensionnée, une fuite de dérivation de vanne ou un système de refroidissement hydraulique défectueux.
Dimensions de bloc incohérentes et défauts de surface
Vos produits finis en béton reflètent l'état général de la ligne de formage. Lorsque la qualité de sortie s'écarte des spécifications standard, l'usure mécanique en est presque toujours la cause.
- Hauteurs de blocs effilées ou inégales : Causées par une usure inégale des piliers guides, des vérins hydrauliques mal calibrés ou des connexions de tête de tampoir desserrées.
- Bords rugueux, ébréchés ou fissurés : Indique que les cavités du moule et les plaques d'usure ont dépassé les tolérances autorisées. Savoir comment choisir le bon moule pour votre machine à blocs vous assure d'installer correctement des remplacements durcis et traités thermiquement avant que les variations dimensionnelles n'entraînent des lots refusés.
- Basse densité et faible résistance à la compression : Résulte d'une pression hydraulique insuffisante, d'un pontage d'agrégats dans le tiroir d'alimentation ou de tables vibrantes déphasées.